Arrêter le défaut au poste, avant qu'il ne parte chez le client
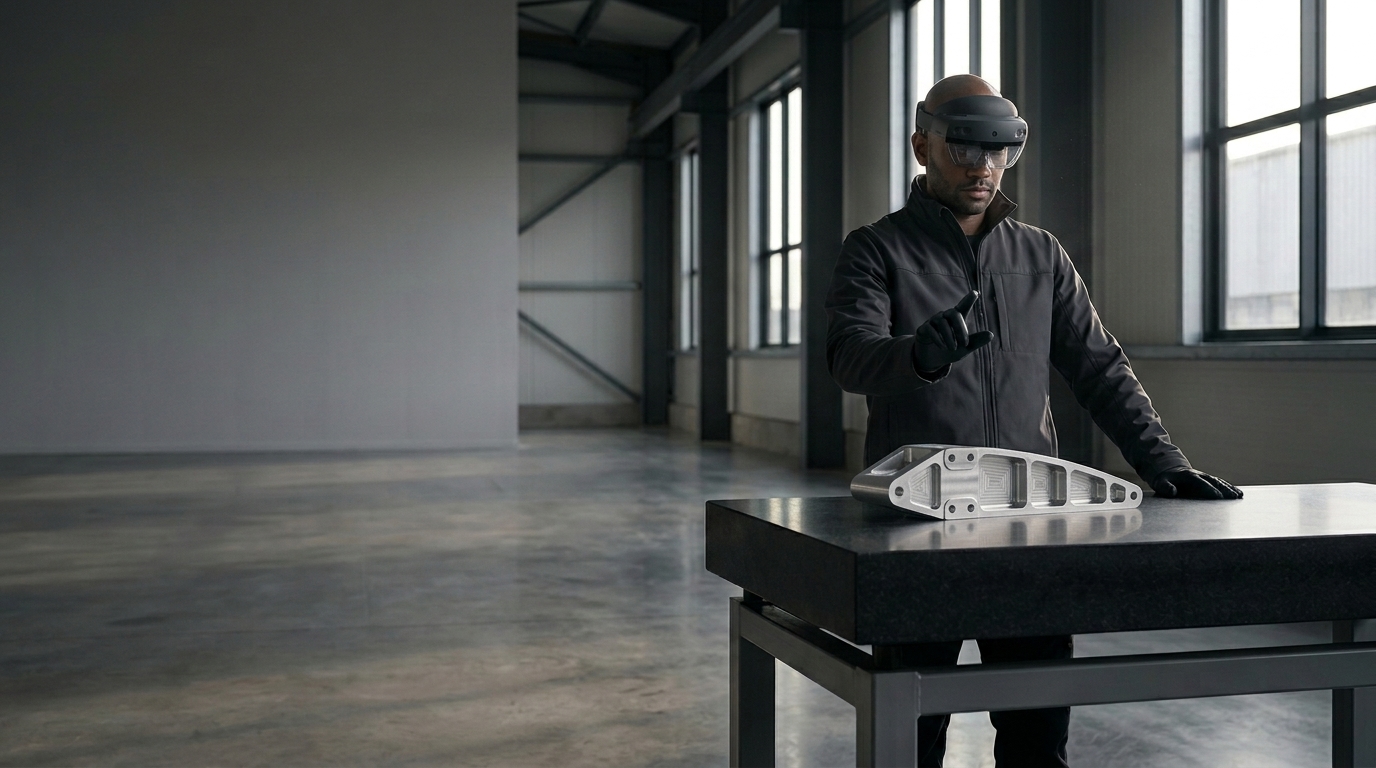
Une non-conformité qui franchit la porte de l'atelier coûte plusieurs fois son prix de correction une fois la pièce montée, expédiée, parfois retournée. Sur un contrôle visuel répétitif, la détection tient à la vigilance d'un opérateur et à sa fatigue en fin de poste. Le contrôle qualité assisté par réalité mixte affiche le protocole d'inspection sur la pièce et enregistre chaque vérification.
Le coût d'un défaut détecté trop tard
Le contrôleur compare la pièce à un plan, à un échantillon de référence, à sa mémoire. Sur une série longue, l'attention baisse en fin de poste. Une non-conformité qui passe part ensuite à l'assemblage, à l'expédition, parfois au retour client. À chaque étape franchie sans détection, la correction coûte plus cher : c'est la règle des dix, connue des qualiticiens, qui décrit une multiplication du coût par un facteur proche de dix à chaque niveau.
Les travaux de J. M. Juran sur la précision des contrôleurs situent l'efficacité d'un contrôle visuel à 100 % autour de 80 à 90 %. Une part des non-conformités échappe donc toujours à l'œil, même sur un poste appliqué. Sur un sous-ensemble critique, ce sont ces quelques pièces qui déclenchent un retour, une investigation, une reprise.
Le contrôle qualité assisté par réalité mixte guide ce que l'œil seul ne fiabilise pas
L'opérateur garde un casque HoloLens 2 ou Apple Vision Pro et ses deux mains libres. La réalité mixte superpose sur la pièce physique le modèle CAO, les tolérances et les points à vérifier, dans l'ordre. L'opérateur valide chaque point par un geste ou par la voix. À la fin, le rapport part dans le système qualité sans ressaisie.
Le principe : le protocole de contrôle cesse de dépendre de la mémoire de chacun. Il est affiché, suivi, enregistré. Cette approche s'inscrit dans les usages de contrôle qualité en réalité mixte pour l'industrie.
Comment se déroule un contrôle guidé par réalité mixte
01 La pièce est reconnue et alignée
Le casque identifie la pièce et positionne la référence CAO dessus. Les tolérances se calent sur la géométrie réelle.
02 Les points de contrôle défilent dans l'ordre
Chaque vérification apparaît au bon endroit : cote, soudure, état de surface, présence d'un composant. L'opérateur regarde, mesure si besoin, valide par la voix ou par un geste.
03 L'écart est qualifié sur place
Quand une valeur sort de la tolérance, l'opérateur photographie la zone et ajoute une note. La non-conformité est décrite au moment où elle est vue. Sur un défaut litigieux, un expert qualité distant rejoint la scène et annote la pièce à distance.
04 Le rapport part dans le système qualité
En fin de contrôle, le casque génère le rapport : points vérifiés, valeurs, photos, opérateur, horodatage. Il rejoint le système qualité ou le MES sans double saisie.
Ce que le contrôle guidé apporte concrètement
Un protocole identique d'un opérateur à l'autre
Même séquence, mêmes critères, quel que soit le poste, l'équipe ou le site. Le contrôle cesse de varier avec l'ancienneté.
Moins de non-conformités qui passent
Les points s'affichent dans l'ordre, rien n'est sauté. La détection tient même quand l'attention baisse sur une série longue.
Une traçabilité constituée à l'instant du contrôle
Le casque enregistre chaque validation au moment du geste. Pour l'aéronautique, la pharmacie ou les dispositifs médicaux, le dossier de preuve se tient au fil de l'eau.
Une montée en compétence plus rapide des contrôleurs
Un nouveau contrôleur suit le protocole guidé dès le premier jour. La prise en main de l'outil demande un à deux jours.
Intégrer le contrôle guidé à votre système qualité
- Liaison au système qualité et au MES. Les rapports alimentent le QMS, le MES ou le module qualité de l'ERP. Vos équipes importent les gammes de contrôle, exportent les résultats. Connecteurs API REST et formats standards.
- Modèles CAO et plans de contrôle. Myxed construit la scène depuis vos fichiers CAO et vos plans de contrôle. Une mise à jour du plan met à jour la scène.
- Gestion de flotte. Un administrateur gère les casques depuis une console : affectation, versions, mises à jour poussées par site.
- Comptes et traçabilité. Chaque contrôle est rattaché à un compte nommé. Le rapport est opposable : qui a vérifié, quoi, quand.
Une démonstration affiche un modèle sur une pièce. Les systèmes de contrôle qualité en réalité mixte industrialisés gèrent les versions de plans, les comptes opérateurs, le mode hors ligne et la reprise après coupure réseau.
Quand la réalité mixte n'est pas la bonne réponse
- Tolérances sub-micrométriques. Une machine à mesurer tridimensionnelle ou un banc optique reste nécessaire. La réalité mixte guide le contrôle visuel et dimensionnel à l'échelle de l'opérateur, pas la métrologie au micron.
- Contrôle entièrement automatisable. Si la pièce défile sur une ligne équipée de caméras de vision et que les critères sont stables, un système de vision automatisé convient mieux.
- Contrôle très occasionnel. Pour une vérification faite quelques fois par an sur une seule pièce, l'effort de construction de la scène ne se justifie pas.
- Pièces sans référence numérique. Sans modèle CAO ni plan de contrôle exploitable, la scène n'a rien à superposer. Numériser la référence est un préalable.
Sur le terrain
Un fournisseur de sous-ensembles métalliques pour l'aéronautique contrôlait ses pièces sur plan papier et échantillon de référence. Sur un trimestre, deux non-conformités sont parties chez le client, chacune suivie d'un retour, d'une investigation, d'une reprise. L'équipe a équipé trois postes de contrôle en réalité mixte : modèle CAO superposé, points dans l'ordre, rapport dans le système qualité.
Les contrôleurs ont gardé leur jugement sur les cas limites. L'outil a structuré les vérifications répétables. Sur les trimestres suivants, les retours client sur ce périmètre ont diminué.
Mesurer l'effet du contrôle guidé
Myxed observe environ 25 à 40 % de défauts détectés en plus sur les postes équipés, et un temps d'inspection en baisse d'environ 15 à 30 % une fois la séquence maîtrisée. Ces ordres de grandeur varient selon la pièce, le type de défaut et la maturité du contrôle au départ.
Avant de développer, l'indicateur se choisit avec la direction qualité : taux de non-conformité client, taux de retouche, temps de contrôle par pièce, taux de faux rejets. Un indicateur mesuré avant, le même après.
La méthode Myxed : cadrer, prototyper, construire, déployer
- Cadrer. Avec la direction qualité, choisir un périmètre de contrôle, une famille de pièces, un indicateur mesurable. Définir ce qu'est un succès à six mois.
- Prototyper. Une première scène sur une pièce réelle, testée par les contrôleurs au poste. Ajustements sur la séquence, les critères, l'ergonomie.
- Construire. Intégration au système qualité, gestion de flotte, mode hors ligne, comptes. Le plan de contrôle devient maintenable par vos équipes.
- Déployer. Mise en service poste par poste, puis site par site. Prise en main d'un à deux jours. Boucle de retour terrain maintenue.
Questions fréquentes
Un atelier de cadrage démarre sous quatre à six semaines. Une première scène sur un périmètre est testée au poste dans les semaines qui suivent. Un déploiement complet sur plusieurs postes, avec l'intégration au système qualité, s'étale sur trois à six mois selon le nombre de pièces et l'état des fichiers CAO.
Le montant dépend du nombre de postes, de la complexité des plans de contrôle et des intégrations. Les estimations publiées du marché pour ce type de dispositif se situent autour de 80 000 à 150 000 € pour cinq postes équipés, casques compris. Myxed cadre le périmètre avant tout chiffrage, pour dimensionner le pilote sur un indicateur mesurable.
Un HoloLens 2 ou un Apple Vision Pro convient au contrôle mains libres avec superposition sur la pièce réelle. Le choix dépend de l'environnement de l'atelier : lumière, bruit, durée de port, contraintes de propreté. Myxed est agnostique sur le matériel et compose le dispositif selon le cas d'usage.
Oui. Le rapport généré en fin de contrôle alimente le QMS, le MES ou le module qualité de l'ERP par API REST ou format standard, sans ressaisie. Vos équipes importent les plans de contrôle depuis le système existant.
Aller plus loin
Le contrôle guidé se cadre sur un périmètre précis, avec un indicateur choisi par la direction qualité. Un premier atelier de cadrage peut démarrer sous quatre à six semaines.
Découvrir aussi :